
溶接の種類はたくさんありますが、建設の仕事で覚えておくのは、被覆アーク溶接・半自動溶接(CO2・マグ)・セルフシールドアーク溶接・TIG溶接の4つで足ります。鉄骨の現場で多いのは半自動溶接とセルフシールドアーク溶接、細かい部材や仮付けでは被覆アーク溶接、TIG溶接はステンレスや薄い板で使う、というのがおおまかな棲み分けです。この記事では、大阪市此花区で鉄骨建方・溶接・鍛冶工事をしている株式会社柴田工業が、4つの溶接の仕組みと違い、JIS資格の記号との対応までを順に整理します。求人票に「半自動溶接経験者歓迎」と書いてあったときに、それが何を指すのかが分かるようになります。
溶接の種類は「熱の出し方」と「空気からの守り方」で分かれる
溶接の種類を見分けるコツは、何で熱を出しているかと、溶けた金属を空気からどう守っているかの2点を見ることです。名前が違っても、この2つが分かれば性格がつかめます。
建設で使う溶接のほとんどはアーク溶接
アーク溶接は、電極と母材のあいだに電気の火花(アーク)を飛ばし、その熱で金属を溶かす方法です。被覆アーク、半自動、セルフシールド、TIGはどれもアーク溶接の仲間です。労働安全衛生規則第36条第3号は「アーク溶接機を用いて行う金属の溶接、溶断等」の業務に特別教育を求めているので、この4つはどれも、アーク溶接等の特別教育が入口になります。
これとは別に、可燃性ガスと酸素の炎を使うガス溶接・ガス切断があります。こちらは労働安全衛生法施行令第20条第10号で就業制限の業務とされ、ガス溶接技能講習の修了が必要です。アーク溶接とは資格の入口が違います。
溶けた金属は、空気に触れると欠陥が出る
溶けた鉄が空気中の酸素や窒素を取り込むと、気泡(ブローホール)やもろさの原因になります。そこで、ガスやフラックス(溶剤)で溶けた部分を覆って守ります。この守り方の違いが、溶接の種類の違いになっています。
被覆アーク溶接は、溶接棒1本でどこでもできる基本の溶接
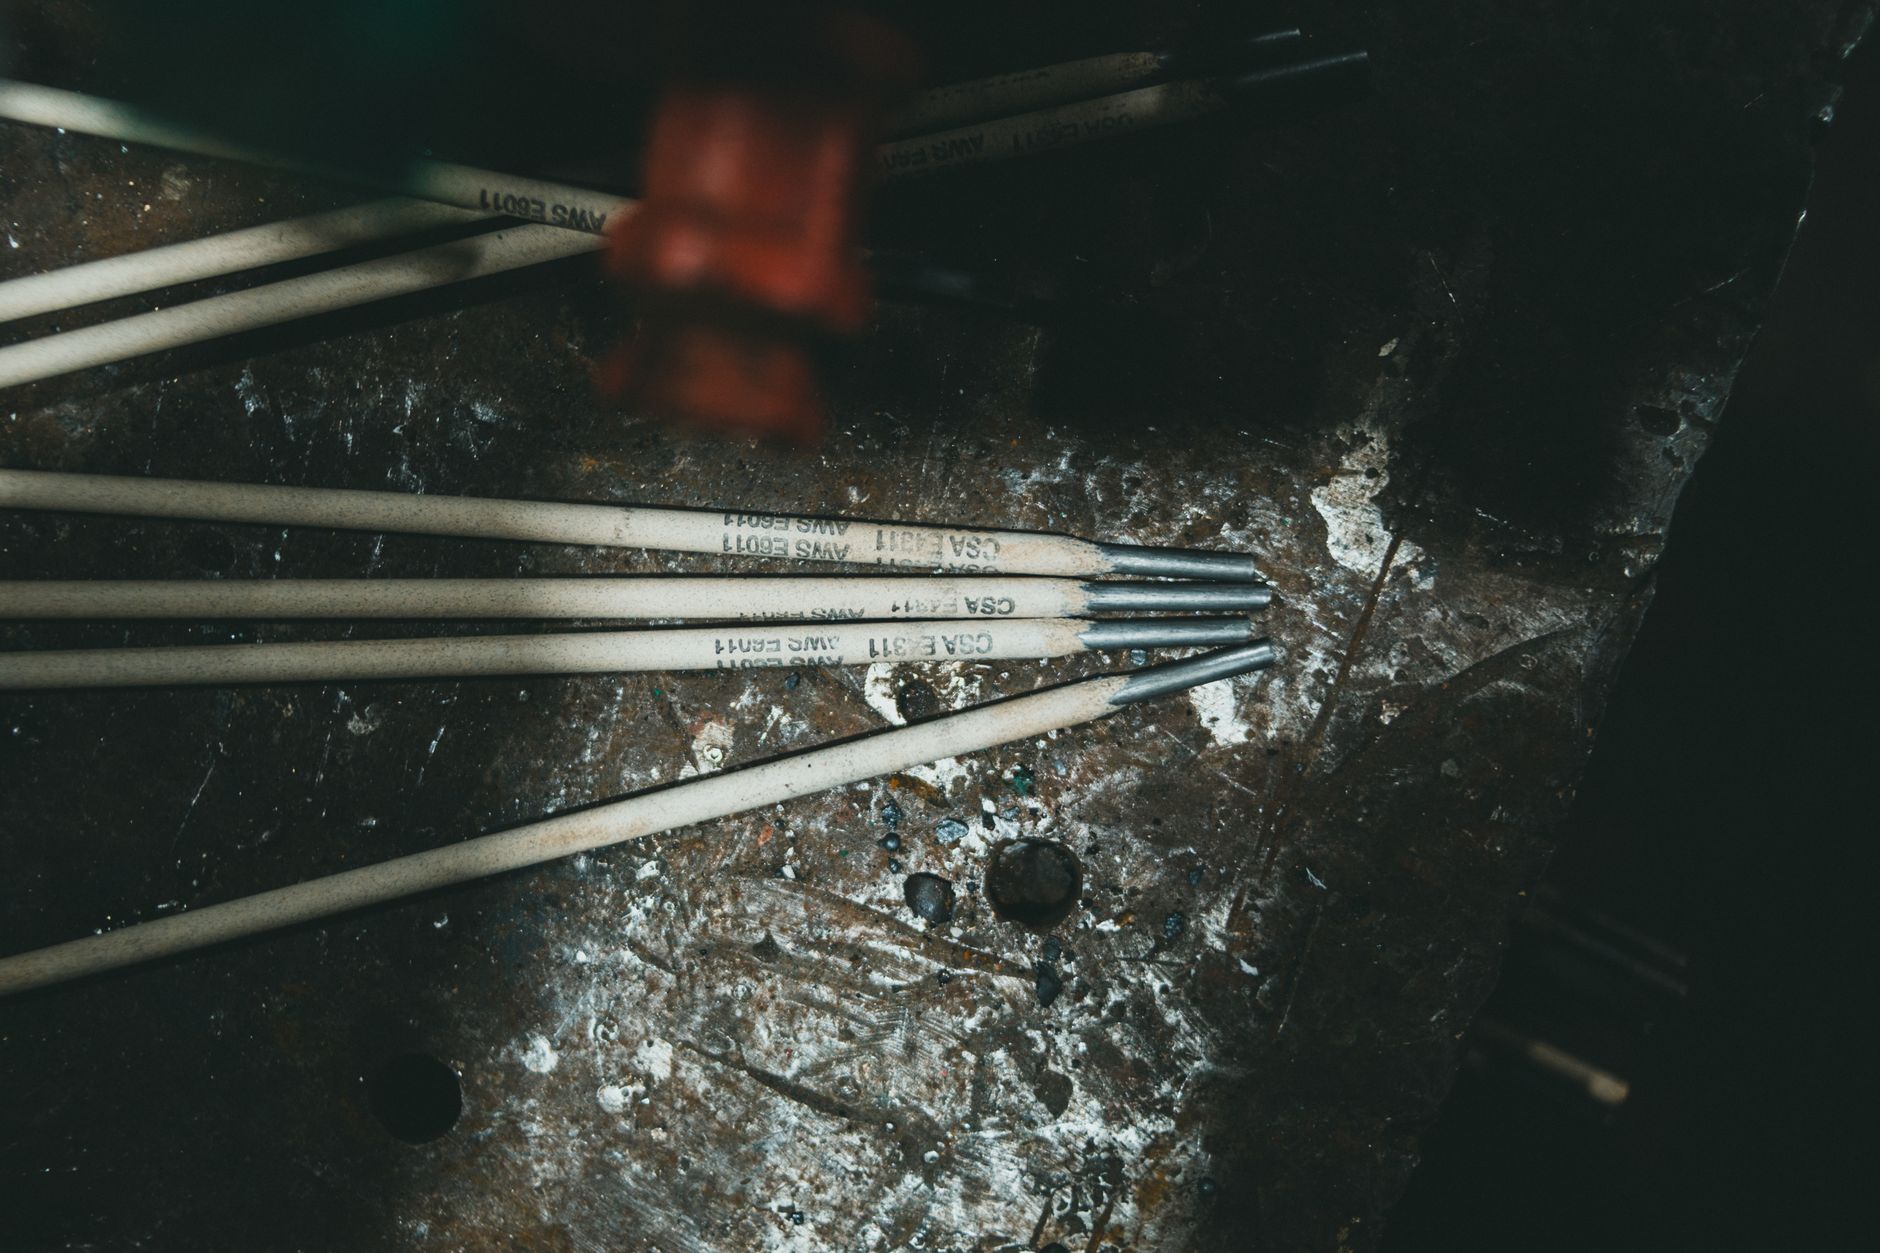
被覆アーク溶接は、フラックスを塗り固めた溶接棒を電極にして溶接する方法です。道具が少なく、電源さえあればどこでもできるのが強みで、「手溶接」「アーク溶接」とだけ呼ばれることも多い溶接です。
溶接棒が溶けながら、自分でガスを出して守る
溶接棒の周りに塗られたフラックスが、アークの熱で燃えてガスとスラグ(かす)になり、溶けた金属を空気から守ります。ガスボンベが要らないので、多少の風があっても使えます。そのかわり、溶接棒が短くなるたびに交換が必要で、1本で溶接できる長さに限りがあります。
仮付けや小さな部材、補修で出番が多い
鉄骨では、部材を組み立てるための組立て溶接や、階段・手すりといった付属金物、現場合わせの補修などで出番があります。日建連の鉄骨工事Q&A(A-3-1)は、本溶接の一部になる組立て溶接に被覆アーク溶接棒を使う場合、本溶接と同じ種類を原則とし、低水素系の溶接棒に統一しておくのが望ましいとしています。棒の種類まで気にするのが、鉄骨の溶接です。
半自動溶接(CO2・マグ)は、鉄骨溶接の主役
半自動溶接は、ワイヤが自動で送り出され、溶接工はトーチを動かすことに集中できる溶接です。速く、長く、厚い板を溶接できるので、鉄骨の工場でも現場でも中心になっています。
「半自動」は、ワイヤ送りだけが自動という意味
トーチの引き金を引くと、巻いたワイヤが一定の速さで出てきて、それが電極になって溶けていきます。どこをどの速さで溶接するかは人の手で決めるので「半」自動です。溶接棒を交換する手間がないぶん、溶接を途切れさせずに続けられます。
CO2溶接とマグ溶接の違いは、シールドガスの中身
半自動溶接は、トーチの先からシールドガスを吹き出して溶けた部分を守ります。日本溶接協会の半自動溶接の試験案内では、シールドガスを炭酸ガス、またはアルゴンと炭酸ガスの混合ガスとする「マグ溶接」として扱っています。現場で「CO2(シーオーツー)」と呼ぶのは炭酸ガスだけを使うもので、混合ガスはスパッタが少なく見た目がきれいになりやすい、という使い分けです。
弱点は風。ガスが流されると欠陥が出る
ガスで守る方式なので、風に弱いのが最大の弱点です。屋外の現場では、溶接部の周りをシートや防風板で囲ってから溶接します。日建連のQ&A(B-3-9)は、防風用の養生シートを火花で燃えない不燃性のものとし、溶接足場の周りや建物の外周に取り付けることを示しています。
セルフシールドアーク溶接は、ガスなしで使える半自動
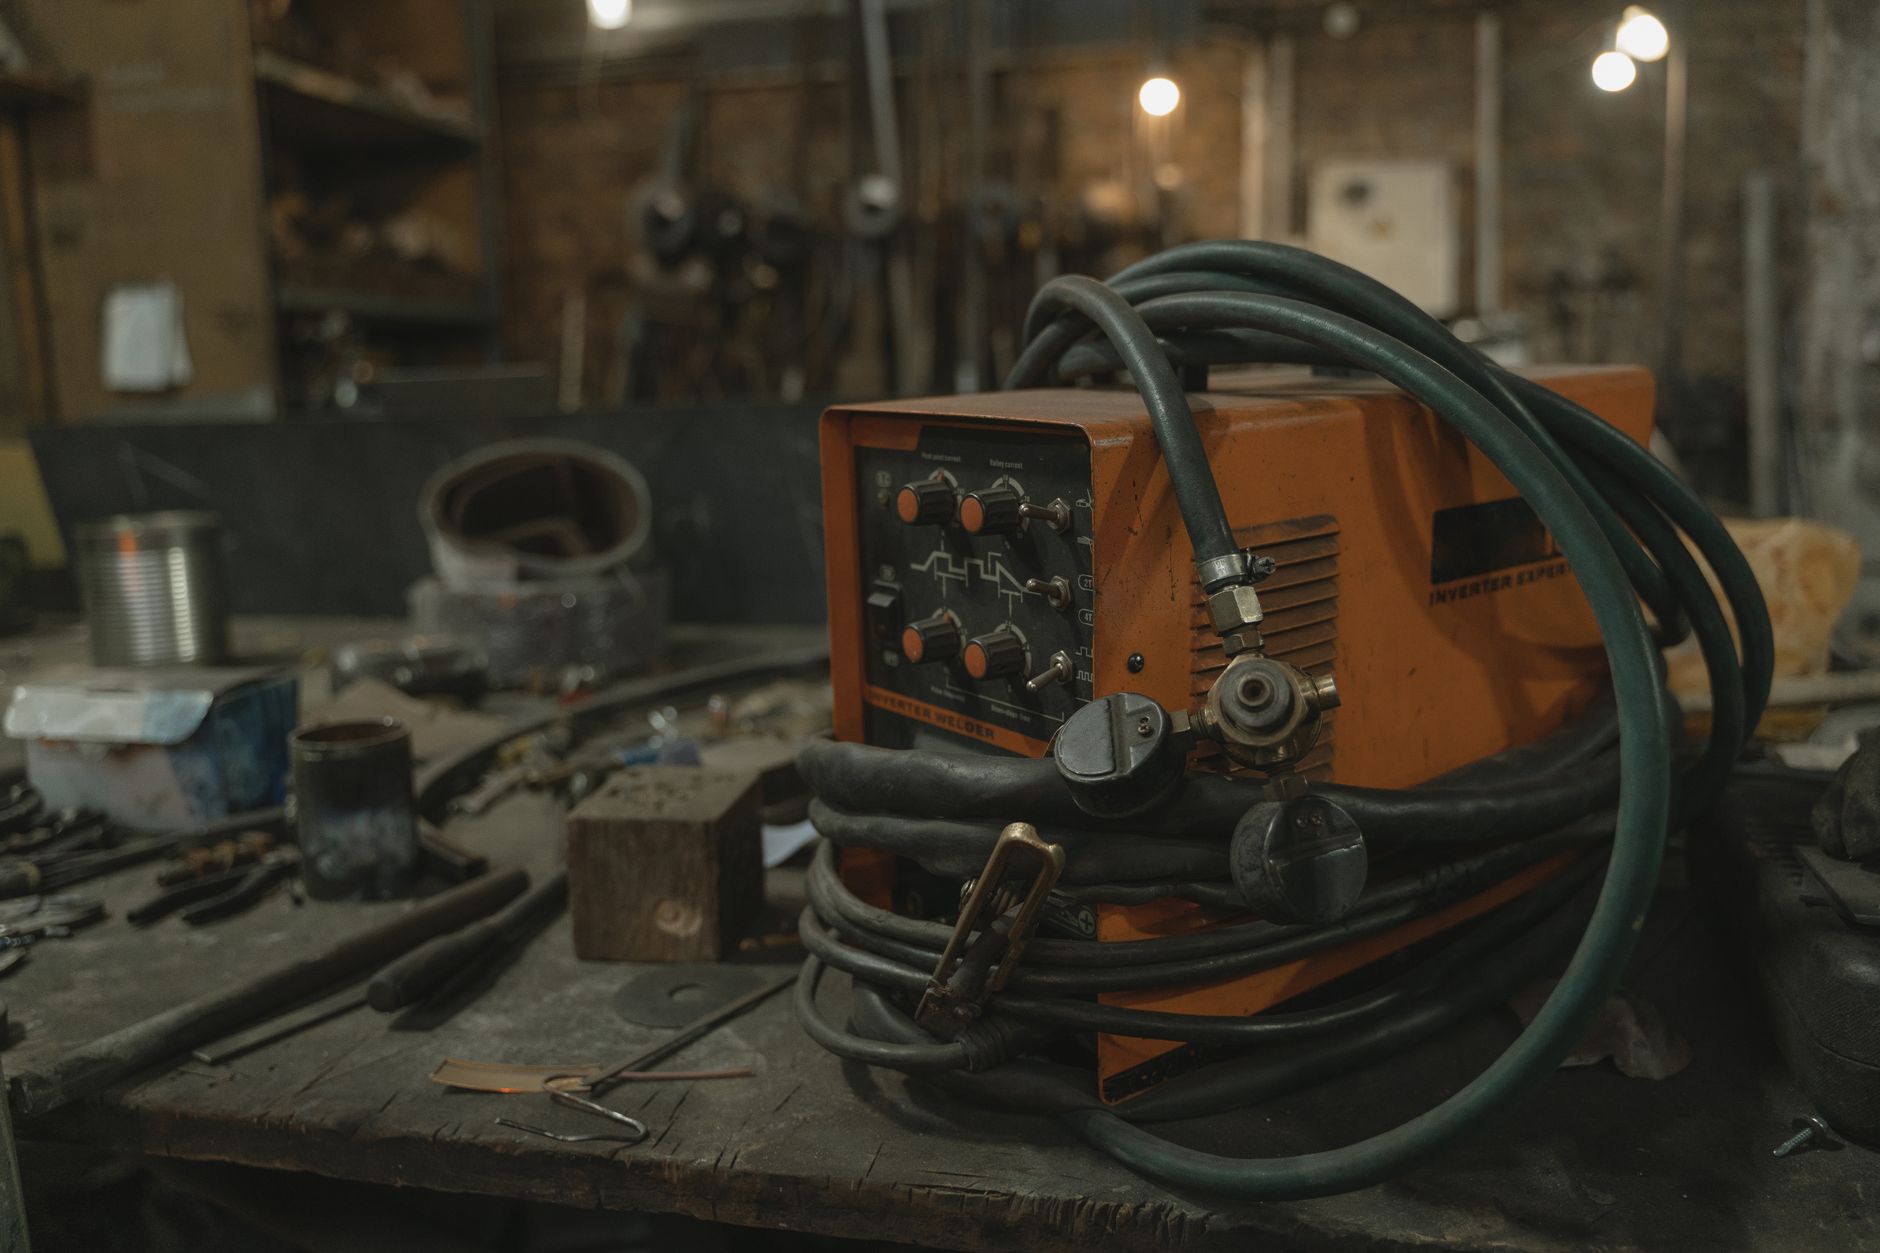
セルフシールドアーク溶接は、ガスボンベを使わない半自動溶接です。風に強いので、屋外の現場で選ばれることがあります。
ワイヤの中のフラックスが、ガスの代わりをする
ワイヤが筒状になっていて、中にフラックスが詰まっています。溶けるときにこのフラックスが溶けた部分を守るので、外からガスを吹き付ける必要がありません。ボンベを高所に上げる手間もなくなります。
AW検定の現場溶接でも、方式の1つとして認められている
AW検定協会の工事現場溶接の試験は、溶接方法を「ガスシールドアーク半自動溶接またはセルフシールド半自動溶接」としています。日本溶接協会の半自動溶接の資格にも、セルフシールドの区分(記号の2文字目がS)があります。現場の溶接方法として、正式に位置づけられているということです。
TIG溶接は、きれいで精密だが鉄骨の現場では少ない
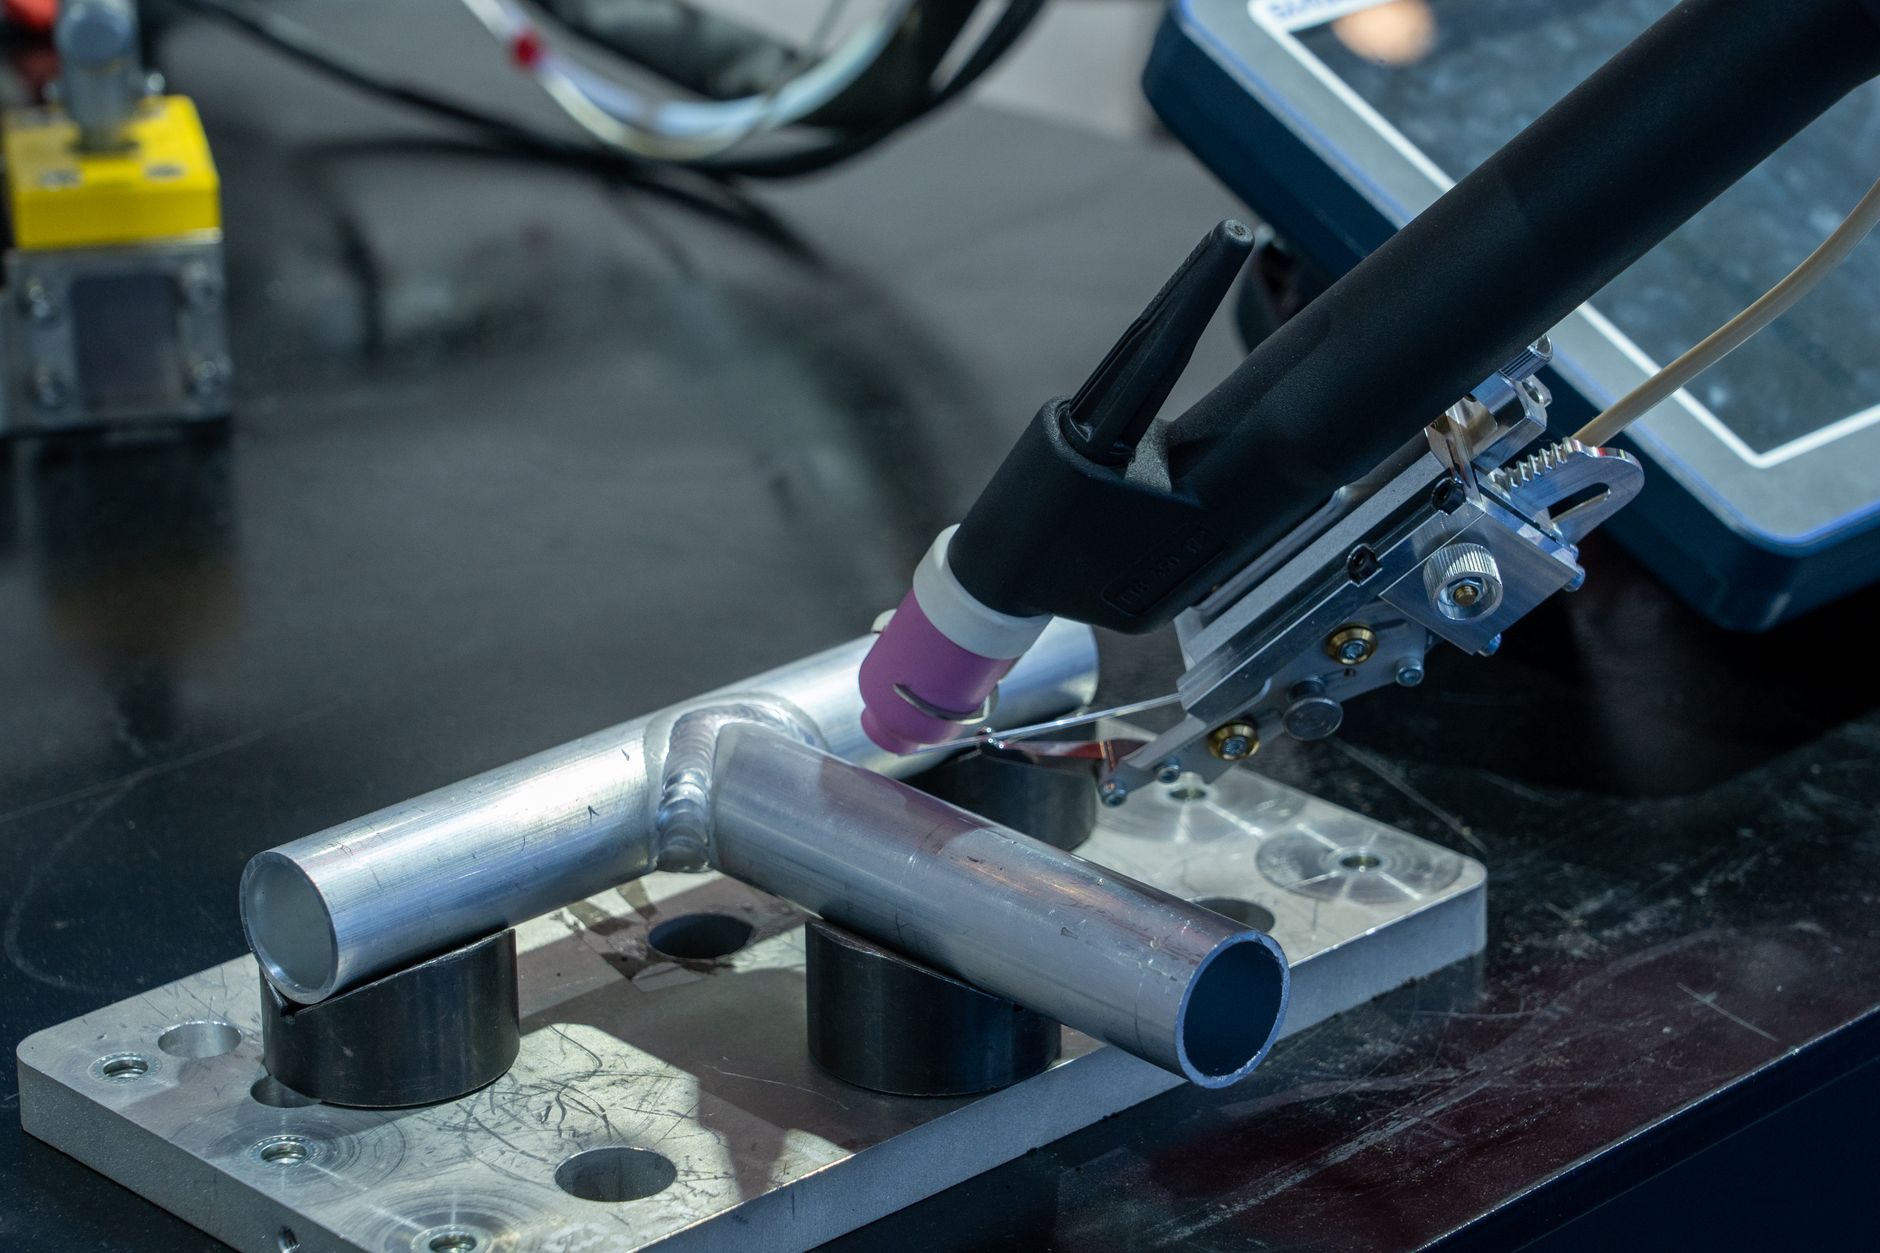
TIG(ティグ)溶接は、仕上がりがきれいで薄い板にも向く溶接ですが、速度が遅く風に弱いため、鉄骨の現場で使うことはあまりありません。ステンレスやアルミ、配管の世界でよく使われます。
溶けない電極と、別に持つ溶加棒で溶接する
TIG溶接は、タングステンという溶けにくい金属を電極にし、アルゴンなどのガスで守りながら溶接します。電極そのものは溶けないので、足りない金属は反対の手に持った溶加棒で足していきます。両手と、機種によっては足のペダルも使う、器用さが求められる溶接です。
配管の初層だけTIGで、残りを半自動にする組合せもある
日本溶接協会の資格には、TIG溶接の溶加棒と半自動のワイヤを組み合わせる「組合せ溶接」の区分もあります。裏側まできれいに溶かしたい1層目をTIGで溶接し、残りを効率のよい方法で埋める、という考え方です。
4つの溶接の違いを表で比べる
4つを並べると、速さと風への強さ、仕上がりの細かさのどれを優先するかで使い分けていることが分かります。万能な溶接はありません。
| 種類 | 電極 | 空気からの守り方 | 風への強さ | 主な使い道 |
|---|---|---|---|---|
| 被覆アーク溶接 | 溶接棒(溶ける) | 棒のフラックス | 比較的強い | 組立て溶接、付属金物、補修 |
| 半自動溶接(CO2・マグ) | ワイヤ(溶ける) | シールドガス | 弱い。防風が必要 | 柱・梁の本溶接(工場・現場) |
| セルフシールドアーク溶接 | フラックス入りワイヤ(溶ける) | ワイヤ内のフラックス | 比較的強い | 屋外の現場溶接 |
| TIG溶接 | タングステン(溶けない) | アルゴンなどのガス | 弱い | ステンレス、薄板、配管 |
工場の大きな溶接には、さらに別の方法もある
鉄骨製作工場では、サブマージアーク溶接やエレクトロスラグ溶接といった、機械で厚い板を一気に溶接する方法も使われます(日建連Q&A A-3-5で承認試験の扱いが取り上げられています)。また、床のデッキプレートの上からスタッドを打つスタッド溶接も、鉄骨工事でよく出てくる溶接です。これらは専用の機械を使うもので、溶接工が手で行う溶接とは分けて考えます。
鉄骨の現場で多いのは、半自動とセルフシールド
鉄骨の現場溶接で中心になるのは、半自動溶接とセルフシールドアーク溶接です。被覆アーク溶接は、それを支える細かい仕事で使われます。
柱の継手や梁フランジは、半自動で溶接する
柱どうしの継手や、梁のフランジを柱に溶接する部分は、板が厚く溶接量も多いので、半自動溶接で何層も重ねて埋めます。AW検定の工事現場溶接の試験が、板厚19mm・半自動溶接で行われるのは、まさにこの仕事を想定しているからです。
風の強い場所では、セルフシールドを選ぶことがある
高い階や海に近い場所など、防風をしても風が抜ける現場では、ガスに頼らないセルフシールドアーク溶接が候補になります。どちらを使うかは、設計図書と施工計画、溶接工の持っている資格で決まります。海に近いエリアの現場ほど、風の対策は先に考えておく必要があります。
鍛冶工事の現場合わせは、被覆アークが便利
鍛冶工事では、現場で寸法を合わせて金物を取り付けることが多く、ボンベやワイヤ送給装置を持ち回らずに済む被覆アーク溶接が重宝します。溶接機1台と溶接棒があれば始められる身軽さが理由です。
溶接の種類と資格の記号は、1対1で対応している
JIS溶接技能者の資格は、溶接の種類ごとに別の規格・別の記号になっています。どの溶接で働きたいかが決まれば、取るべき資格も決まります。
| 溶接の種類 | 規格 | 記号の頭文字 | 記号の例 |
|---|---|---|---|
| 被覆アーク溶接 | JIS Z 3801(手溶接) | A(裏当て金あり)・N(なし) | A-2F、N-2V |
| TIG溶接 | JIS Z 3801(手溶接) | T | T-1F など |
| ガス溶接 | JIS Z 3801(手溶接) | G | G-1F など |
| 半自動溶接(マグ) | JIS Z 3841(半自動溶接) | SA(裏当て金あり)・SN(なし) | SA-2F、SA-3H |
| セルフシールドアーク溶接 | JIS Z 3841(半自動溶接) | SS | SS-2H など |
鉄骨で求められるのは、Z 3841の半自動の資格
AW検定協会の工場溶接の受験資格は、JIS Z 3841のSA-2F・SA-3F・SN-2F・SN-3Fのいずれか、工事現場溶接はSA-2H・SA-3H・SS-2Hなど横向きや管の資格です。鉄骨の溶接工を目指すなら、半自動の資格が軸になると考えておくと迷いません。
基本級は下向き、専門級はそれ以外の姿勢
日本溶接協会の試験では、基本級が下向き(F)、専門級が立向・横向・上向・管の固定です。受験資格は、基本級が溶接技術を1か月以上習得した15歳以上、専門級が3か月以上習得し対応する基本級を持つ人とされています。資格の有効期間は1年で、2回のサーベイランス(継続の確認)を経て、3年ごとに再評価試験を受けます。
よくある質問
未経験から覚えるなら、どの溶接がいいですか?
鉄骨の仕事を目指すなら、半自動溶接を軸にするのが近道です。ただ、溶接棒で安定したビードを引く練習は、手の動かし方の基本を覚えるのに役立つので、被覆アーク溶接から始める職場もあります。どちらから入っても無駄にはなりません。
CO2溶接と半自動溶接は同じものですか?
現場ではほぼ同じ意味で使われています。正確には、半自動溶接のうち、シールドガスに炭酸ガスを使うものがCO2溶接です。アルゴンを混ぜたガスを使うものはマグ溶接と呼ばれ、どちらもJIS Z 3841の半自動溶接の資格で扱われます。
TIG溶接ができれば鉄骨の現場でも働けますか?
溶接の基本ができている点は大きな強みです。ただ、鉄骨の現場では半自動溶接が中心なので、半自動の練習と資格は別に必要になります。TIGで身につけた溶融池(溶けた金属のたまり)を見る目は、そのまま役に立ちます。
溶接の種類ごとに特別教育を受け直す必要がありますか?
ありません。アーク溶接等の特別教育は、アーク溶接機を使う溶接・溶断の業務全体が対象なので、被覆アークでも半自動でもTIGでも共通です。ガス溶接・ガス切断だけは別で、ガス溶接技能講習が必要です。
溶接の種類によって給料は変わりますか?
溶接の種類そのものより、どの姿勢・板厚の資格を持ち、どこまで任せられるかで評価が変わるのが一般的です。年収の考え方は鳶職の年収を試算した記事で、日給から月収・年収を計算する方法を書いています。
大阪市此花区で溶接を覚えたい方へ
株式会社柴田工業は、大阪市此花区伝法で鋼構造物工事・とび土工工事・鍛冶工事・鉄骨建方・溶接・金属加工をしている会社です。社員は6名ほど。入社2年目の社員は前職がホストクラブで、知人の紹介で入社し、いま溶接技術を習得中です。どの溶接も、最初は誰でも初心者です。
日給は13,000円〜25,000円で、能力・経験に応じて随時昇給。諸手当・残業手当・夜勤手当、各種社会保険完備、交通費一部支給、資格取得支援・手当あり。日払い・週払い・即日払いにも対応しています。勤務時間は8:00〜17:00、週休制、年末年始休暇。学歴・年齢・経験は不問で、経験者・有資格者は優遇します。資格の費用の範囲は、面接で具体的に確認してください。
話を聞くだけでもかまいません。応募はサイトの応募フォーム、電話、LINEからどうぞ。
- 電話 06-7710-5252(8:00〜17:00・土日祝を除く)
- LINEは下のボタンから
- 採用の詳細は採用情報をご覧ください